Ultraschallschweißen von Thermoplasten
Bauteile fügen.Fügestelle kontrollieren.
Das Ultraschallfügen wird als Teil der gesamten Form- und Montagekette betrachtet — einschließlich Materialpaarung, Fügegeometrie, Abstützung, Montagereihenfolge und Abnahmekriterien.
- Thermoplast-FügenFormteile und Gehäuse
- VerbindungsdesignWerkstoffe und Geometrie gemeinsam geprüft
- MontagereihenfolgeEinlegeteile, Dichtungen und Bauteile berücksichtigt
- AbnahmekriterienFür die fertige Baugruppe festgelegt
Die Schweißnaht ist Teil der Bauteilkonstruktion
Bauteile und Fügestellegemeinsam gestalten.
Ultraschallschweißen hängt von der gesamten Baugruppe ab. Werkstoffe, Kontaktflächen, Fügemerkmale, Wandabstützung, Zugänglichkeit und die beim Schweißen vorhandenen Bauteile müssen als ein System betrachtet werden.
Materialpaarung
Genaue Werkstoffsorten, sofern bekannt
Fügegeometrie
Kontaktflächen und Schweißmerkmal
Abstützung
Stabile Lage während des Fügens
Montageumfang
Einleger, Dichtungen und Elektronik
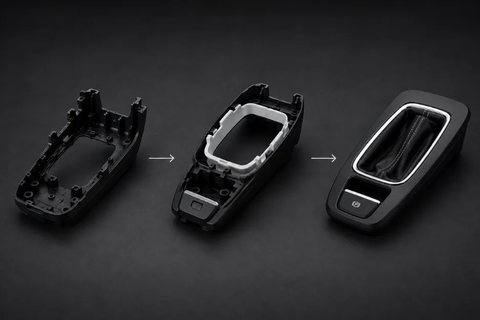
Die Schweißeignung wird für die jeweilige Materialkombination, Bauteilgeometrie und das Vorrichtungskonzept bestätigt.
Gestaltung der Schweißnaht
Die Zeichnung mussdie vollständige Fügestelle definieren.
Beide Bauteile bereitstellen und die Merkmale festlegen, die über die Abnahme der gefügten Verbindung entscheiden.
Kontaktflächen
Vollständigen Kontakt- und Fügebereich darstellen.
Schweißmerkmal
Geometrie definieren, die die Energie konzentrieren soll.
Wand- & Flanschabstützung
Fügestelle während des Schweißzyklus abstützen.
Werkzeugzugang
Zugang für Sonotrode und Vorrichtung vorsehen.
Bauteillage
Ausrichtung zwischen beiden Bauteilen kontrollieren.
Angrenzende Merkmale
Einleger, Dichtungen und empfindliche Bauteile identifizieren.
Ein Schweißprozess kann inkompatible Materialien oder eine Fügestelle, die nicht für das geforderte Ergebnis ausgelegt wurde, nicht ausgleichen.
Ein kontrollierter Fügeweg
Von den Bauteildaten zur freigegebenen Baugruppe.
- 01
Definieren
Funktion, Belastung und Montageanforderungen
- 02
Prüfen
Materialien, Fügestelle und umliegende Merkmale
- 03
Werkzeug
Sonotrode, Abstützung und Bauteillage berücksichtigt
- 04
Fügen
Schwingung und Kraft an der Fügestelle
- 05
Bemustern
Baugruppen werden anhand vereinbarter Kriterien geprüft
- 06
Produzieren
Umfang von Serienfügen und Dokumentation
Prozesseinstellungen, Prüf- und Abnahmeanforderungen werden je nach Projekt festgelegt.
Wie die Verbindung entsteht
Die Energie muss dievorgesehene Fügestelle erreichen.
Die Ultraschallschwingung wird durch die Bauteile geleitet und an der Fügestelle in Wärme umgewandelt. Die Verbindung hängt von Materialpaarung, Bauteilkonstruktion, Energieweg und einer geeigneten Abstützung während des Schweißzyklus ab.
Energiepfad
Durch das Bauteil zur Fügestelle geleitet
Kontakt
Kontaktflächen wie vorgesehen positioniert
Abstützung
Baugruppe hält der aufgebrachten Last stand
Lokales Fügen
Wärme entsteht an der vorgesehenen Schnittstelle
Die tatsächliche Verbindungsleistung muss über den vereinbarten Muster- und Abnahmeweg nachgewiesen werden.
Materialien als Paarung prüfen
Nicht annehmen, dass zwei Thermoplaste schweißbar sind.
Material beider Bauteile angeben, einschließlich der genauen Werkstoffsorten, sofern bekannt. Die Eignung hängt von der jeweiligen Kombination, Bauteilkonstruktion, Fügegeometrie und Fertigungsbedingung ab.
Oberes Bauteil
Material und Werkstoffsorte
Unteres Bauteil
Material und Werkstoffsorte
Zustand der Schnittstelle
Oberflächen- und Formteilqualität
Bauteilgeometrie
Abstand und Weg zur Fügestelle
Anwendung
Belastungs- und Betriebsbedingungen
Materialbezeichnungen allein reichen nicht aus, um Kompatibilität oder Verbindungsleistung zu gewährleisten.
Werkzeug & Montagereihenfolge
Was sich im Gehäusebefindet, zählt.
Einleger, Dichtungen, elektronische Bauteile und andere Elemente angeben, die beim Fügen des Gehäuses vorhanden sind. Ihre Position und Empfindlichkeit helfen, die vorgeschlagene Montagereihenfolge festzulegen.
- 01
Positionieren
Beide Formteile ausgerichtet
- 02
Abstützung
Vorrichtung stützt den Fügebereich
- 03
Schützen
Empfindliche Inhalte berücksichtigt
- 04
Fügen
Das Schweißen erfolgt an der definierten Fügestelle
Gefordertes Ergebnis definieren
Die Abnahme giltder fertigen Baugruppe.
Verbindungsabnahme
Geforderte Verbindungsfestigkeit, Maßprüfungen, Erscheinungskriterien und etwaige funktionale Anforderungen angeben. Der Prüfumfang wird projektbezogen vereinbart.
- Verbindungsfestigkeitsanforderung
- Kritische Maße
- Kriterien für Sichtflächen
- Funktionale Baugruppenprüfungen
Gehäuseschutz
Ultraschallschweißen allein legt keine IP-Schutzart fest. Anforderungen an Wasser- oder Staubschutz betreffen das gesamte Gehäuse und die Bedingungen der Endmontage.
- Gehäuse und Deckel
- Schweißnaht
- Öffnungen und Schnittstellen
- Dichtungen, Einleger und Kleinteile
Jede Dichtheits- oder IP-Anforderung muss am vollständigen fertigen Gehäuse unter festgelegten Bedingungen verifiziert werden.
Formgebung, Fügen und Montage
Das komplette Bauteilvor der Produktion planen.
Ultraschallschweißen kann zusammen mit Formgebung, CNC-Bearbeitung, Schaumdichtung und Montage einbezogen werden. Der Ablauf richtet sich nach dem Bauteil und den vereinbarten Anforderungen.
Wertschöpfende Prozesse nach dem WerkzeugIntegrierte Kunststofffertigung
Kunststoff-Formgebung
Beide Bauteile werden nach der freigegebenen Konstruktion gefertigt.
CNC-Bearbeitung
Nachbearbeitung, sofern die vereinbarte Geometrie dies erfordert.
FIPFG-Dichtung
Separater Dichtungsschritt, sofern geeignet.
Ultraschallschweißen
Bauteile werden an der vorgesehenen Schnittstelle gefügt.
Montage & Verpackung
Endmontage im vereinbarten Umfang.
Unterlagen für die Prüfung
Mit beiden Bauteilen,Werkstoffen und Fügeanforderungen beginnen.
Teile- und Werkstoffdaten
- 2D-Zeichnungen und 3D-Modelle beider Teile
- Material und Werkstoffsorte je Bauteil
- Vollständige Fügestelle und Kontaktflächen
- Kritische Maße und sichtbare Flächen
- Einleger, Dichtungen und innenliegende Bauteile
Projektanforderungen
- Vorgesehene Funktion und Lasten
- Erwartete Jahresmenge
- Nötige Verbindungsfestigkeit
- Ziel für Dichtheit oder Gehäuseschutz
- Umfang von Prüfung, Montage und Verpackung
- ISO 9001
- ISO 14001
- AQAP 2110
UltraschallschweißenFragen
Die Ultraschallschwingung wird durch die Bauteile geleitet und an der vorgesehenen Fügestelle in lokale Wärme umgewandelt. Die Teile werden während der Fügung durch eine Vorrichtung positioniert und abgestützt. Der geeignete Prozessweg hängt von Werkstoffen, Fügegeometrie, Energieweg und Montage ab.
Zeichnungen und 3D-Modelle beider Teile bereitstellen, die genauen Werkstoffsorten sofern bekannt, Kontaktflächen, vorgesehenes Schweißmerkmal, kritische Maße und Montageanforderungen. Einleger, Dichtungen, Elektronik oder andere innenliegende Bauteile angeben.
Ein dichtes oder geschütztes Gehäuse kann eine Projektanforderung sein, aber das Schweißen allein legt keine IP-Schutzart fest. Das gesamte Gehäuse, die Schweißnaht, Öffnungen, Dichtungen, Einleger und die Bedingungen der Endmontage müssen berücksichtigt und das geforderte Ergebnis unter festgelegten Bedingungen verifiziert werden.
Sofern geeignet und im vereinbarten Projektumfang enthalten, kann der Ablauf Spritzguss, CNC-Bearbeitung, FIPFG-Dichtung, Ultraschallschweißen, Endmontage und Verpackung umfassen. Die vollständige Abfolge sollte bereits bei der ersten Prüfung festgelegt werden.
Thermoplast-Baugruppe geplant?
Senden Sie beide Teile und die Anforderungen an die Verbindung.
Zeichnungen beider Bauteile, Werkstoffsorten, erwartete Stückzahl und die geforderte Verbindungsfestigkeit oder Dichtheit mitteilen. Einleger, Dichtungen, Elektronik und die vollständige Montagespezifikation angeben.