Muoviosien ultraäänihitsaus
Liitä osat.Hallitse liitoskohtaa.
Ultraäänihitsaus tarkastellaan osana koko muovaus- ja kokoonpanoketjua — mukaan lukien materiaaliyhdistelmä, liitoksen geometria, tuenta, kokoonpanojärjestys ja hyväksymiskriteerit.
- Termoplastien liittäminenMuovatut komponentit ja kotelot
- Liitoksen suunnitteluMateriaalit ja geometria tarkastellaan yhdessä
- KokoonpanojärjestysInsertit, tiivisteet ja komponentit huomioitu
- HyväksymiskriteeritMääritellään valmiille kokoonpanolle
Hitsi on osa komponentin suunnittelua
Suunnittele molemmat osatja liitoskohta yhdessä.
Ultraäänihitsaus riippuu koko kokoonpanosta. Materiaalit, kosketuspinnat, liitoskohdan muotoilu, seinämän tuenta, käytettävyys ja hitsauksen aikana läsnä olevat komponentit on tarkasteltava yhtenä kokonaisuutena.
Materiaalipari
Tarkat materiaalilaadut, mikäli tiedossa
Liitoksen geometria
Vastinpinnat ja hitsauspiirre
Osan tuenta
Vakaa sijainti liittämisen aikana
Kokoonpanon sisältö
Insertit, tiivisteet ja elektroniikka
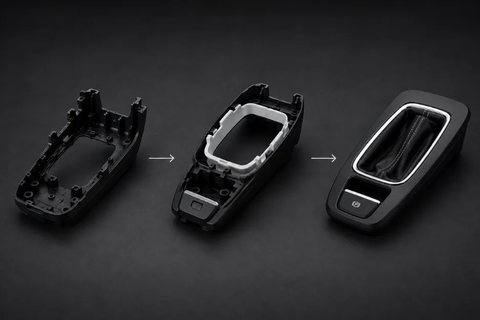
Hitsattavuus varmistetaan kyseiselle materiaaliyhdistelmälle, osan geometrialle ja työkalukonseptille.
Hitsisauman suunnittelu
Piirustuksen on määriteltäväkoko liitoskohta.
Toimita molemmat komponentit ja määritä ominaisuudet, jotka ratkaisevat, onko koottu liitos hyväksyttävä.
Vastinpinnat
Näytä koko kosketus- ja liitosalue.
Hitsimuoto
Määrittele geometria, joka on tarkoitettu keskittämään energiaa.
Seinämän ja laipan tuenta
Tue liitosta hitsausjakson aikana.
Pääsy työkaluun
Varmista pääsy sonotrodille ja kiinnittimelle.
Osan sijainti
Hallitse kohdistus molempien komponenttien välillä.
Läheiset piirteet
Tunnista insertit, tiivisteet ja herkät osat.
Hitsausprosessi ei voi korvata yhteensopimattomia materiaaleja tai liitosta, jota ei ole suunniteltu vaaditun tuloksen saavuttamiseksi.
Hallittu liitosreitti
Osatiedoista hyväksyttyyn kokoonpanoon.
- 01
Määrittely
Toiminto-, kuormitus- ja kokoonpanovaatimukset
- 02
Tarkistus
Materiaalit, liitos ja ympäröivät piirteet
- 03
Työkalu
Sonotrodi, tuki ja osan sijainti huomioidaan
- 04
Liitä
Värähtely ja voima kohdistetaan liitoskohtaan
- 05
Näyte
Kokoonpanot tarkastetaan sovittujen kriteerien mukaan
- 06
Tuotanto
Sarjaliittämisen ja dokumentaation laajuus
Prosessiasetukset, tarkastus ja hyväksymisvaatimukset määritellään projektin mukaan.
Miten liitos syntyy
Energian onosuttava liitoskohtaan.
Ultraäänivärähtely johdetaan komponenttien läpi ja muuttuu lämmöksi liitoskohdassa. Liitos riippuu materiaaliyhdistelmästä, osan suunnittelusta, energian kulkureitistä ja oikeasta tuennasta hitsausjakson aikana.
Energiareitti
Ohjataan komponentin läpi liitokseen
Yhteystiedot
Vastinpinnat sijoitetaan suunnitellusti
Tuki
Kokoonpano tuetaan kohdistettua kuormaa vasten
Paikallinen liittäminen
Lämpöä syntyy tarkoitetussa rajapinnassa
Liitoksen todellinen suorituskyky on varmistettava sovitun näyte- ja hyväksymismenettelyn kautta.
Materiaalit on tarkasteltava parina
Älä oleta, että kaksi termoplastia hitsautuvat.
Tunnista molempien komponenttien materiaali, mukaan lukien tarkat materiaalilaadut, mikäli tiedossa. Sopivuus riippuu tarkasta yhdistelmästä, osan suunnittelusta, liitoksen geometriasta ja valmistusolosuhteista.
Yläosa
Materiaali ja laatu
Alempi komponentti
Materiaali ja laatu
Rajapinnan kunto
Pinnan ja muovauksen laatu
Osan geometria
Etäisyys ja reitti liitokseen
Käyttökohde
Kuormitus- ja käyttöolosuhteet
Pelkät materiaalinimet eivät riitä takaamaan yhteensopivuutta tai liitoksen suorituskykyä.
Työkalu ja kokoonpanojärjestys
Kotelon sisällä olevallaon väliä.
Sisällytä insertit, tiivisteet, elektroniikkakomponentit ja muut osat, jotka ovat läsnä kotelon liittämisen aikana. Niiden sijainti ja herkkyys auttavat määrittämään ehdotetun kokoonpanojärjestyksen.
- 01
Sijoita
Molemmat muovatut komponentit kohdistetaan
- 02
Tuki
Kiinnitin tukee liitosaluetta
- 03
Suojaa
Herkät sisäosat huomioidaan
- 04
Liitä
Hitsaus tapahtuu määritellyssä liitoskohdassa
Määrittele vaadittu tulos
Hyväksyntä koskeevalmista kokoonpanoa.
Liitoksen hyväksyntä
Ilmoita vaadittu liitoslujuus, mittatarkastukset, ulkonäkökriteerit ja mahdolliset toiminnalliset vaatimukset. Tarkastuksen laajuus sovitaan projektikohtaisesti.
- Liitoslujuuden vaatimus
- Kriittiset mitat
- Näkyvän pinnan kriteerit
- Toiminnalliset kokoonpanotarkastukset
Kotelon suojaus
Pelkkä ultraäänihitsaus ei vielä määritä IP-luokitusta. Vesi- tai pölysuojausvaatimukset koskevat koko koteloa ja lopullista kokoonpanoa.
- Kotelo ja kansi
- Hitsiliitos
- Aukot ja rajapinnat
- Tiivisteet, insertit ja kiinnitystarvikkeet
Kaikki tiiveys- tai IP-vaatimukset on varmistettava valmiista kokonaisesta kotelosta määritellyissä olosuhteissa.
Muovaus, liittäminen ja kokoonpano
Suunnittele kokokomponentti ennen tuotantoa.
Ultraäänihitsausta voidaan tarkastella yhdessä muovauksen, CNC-työstön, vaahtotiivistyksen ja kokoonpanon kanssa. Reitti riippuu komponentista ja sovituista vaatimuksista.
Muovaus
Molemmat komponentit valmistetaan hyväksytyn suunnitelman mukaan.
CNC-työstö
Jälkikäsittely, kun sovittu geometria sitä edellyttää.
FIPFG-tiivistys
Erillinen tiivistysvaihe tarvittaessa.
Ultraäänihitsaus
Komponentit liitetään suunnitellussa rajapinnassa.
Kokoonpano ja pakkaus
Lopullinen viimeistely sovitussa laajuudessa.
Mitä lähettää tarkistukseen
Aloita molemmista osista,materiaaleista ja liitosvaatimuksista.
Osan ja materiaalin tiedot
- Molempien osien 2D-piirustukset ja 3D-mallit
- Materiaali ja laatu kummallekin komponentille
- Koko liitos ja vastinpinnat
- Kriittiset mitat ja näkyvät pinnat
- Insertit, tiivisteet ja sisäiset komponentit
Projektin vaatimukset
- Suunniteltu toiminto ja kuormat
- Arvioitu vuosimäärä
- Vaadittu liitoslujuus
- Tiiveys- tai kotelotavoite
- Tarkastuksen, kokoonpanon ja pakkauksen laajuus
- ISO 9001
- ISO 14001
- AQAP 2110
Ultraäänihitsauskysymyksiä
Ultraäänivärähtely johdetaan komponenttien läpi ja muuttuu paikalliseksi lämmöksi suunnitellussa liitoskohdassa. Osat asemoidaan ja tuetaan työkalulla liitosta muodostettaessa. Sopiva prosessireitti riippuu materiaaleista, liitoksen geometriasta, energian kulkureitistä ja kokoonpanosta.
Toimita molempien osien piirustukset ja 3D-mallit, tarkat materiaalilaadut, mikäli tiedossa, vastinpinnat, tarkoitettu hitsauspiirre, kriittiset mitat ja kokoonpanovaatimukset. Sisällytä mahdolliset insertit, tiivisteet, elektroniikka tai muut sisäiset komponentit.
Tiivis tai suojattu kotelo voi olla projektin vaatimus, mutta hitsaus yksinään ei määritä IP-luokkaa. Koko kotelo, hitsisauma, aukot, tiivisteet, insertit ja lopullisen kokoonpanon olosuhteet on otettava huomioon, ja vaadittu tulos on varmistettava määritellyissä olosuhteissa.
Kun se sopii ja kuuluu sovittuun projektin laajuuteen, reitti voi sisältää ruiskuvalun, CNC-työstön, FIPFG-tiivistyksen, ultraäänihitsauksen, lopullisen kokoonpanon ja pakkauksen. Koko ketju kannattaa määrittää jo alkutarkastuksessa.
Suunnitteletko muovikokoonpanoa?
Lähetä molemmat osat ja liitosvaatimukset.
Jaa molempien komponenttien piirustukset, materiaalilaadut, arvioitu määrä sekä vaadittu liitoslujuus tai tiiveys. Sisällytä insertit, tiivisteet, elektroniikka ja koko kokoonpanon spesifikaatio.