Ultralydsveising av termoplastdeler
Sammenføy delene.Kontroller grensesnittet.
Ultralydsveising vurderes som del av den komplette støpe- og monteringsruten — inkludert materialpar, skjøtgeometri, støtte, monteringsrekkefølge og akseptkriterier.
- TermoplastsammenføyingStøpte komponenter og hus
- SkjøtdesignMaterialer og geometri vurdert sammen
- MonteringsrekkefølgeInnlegg, pakninger og komponenter vurdert
- AkseptkriterierSpesifisert for den ferdige monteringen
Sveisen er en del av komponentdesignet
Design begge delene oggrensesnittet sammen.
Ultralydsveising avhenger av hele monteringen. Materialer, kontaktflater, skjøtdetaljer, veggstøtte, tilgang og komponentene som er til stede under sveisingen, må vurderes som ett system.
Materialpar
Eksakte kvaliteter der de er kjent
Skjøtegeometri
Kontaktflater og sveisedetalj
Delstøtte
Stabil posisjon under sammenføying
Monteringsinnhold
Innlegg, pakninger og elektronikk
Sveiseegnethet bekreftes for den spesifikke materialkombinasjonen, delgeometrien og verktøykonseptet.
Utforming av den sveisede skjøten
Tegningen må definerehele grensesnittet.
Oppgi begge komponentene og identifiser egenskapene som avgjør om den monterte skjøten er akseptabel.
Kontaktflater
Vis hele kontakt- og sammenføyingsområdet.
Sveisedetalj
Definer geometrien som skal konsentrere energien.
Vegg- og flensstøtte
Støtt skjøten under sveisesyklusen.
Verktøytilgang
Sørg for tilgang for hornet og fiksturet.
Delposisjon
Kontroller posisjoneringen mellom begge komponentene.
Nærliggende detaljer
Identifiser innlegg, pakninger og sensitive deler.
En sveiseprosess kan ikke kompensere for inkompatible materialer eller en skjøt som ikke er utformet for det påkrevde resultatet.
En kontrollert sammenføyingsrute
Fra deldata til godkjent montasje.
- 01
Definer
Funksjon, belastning og monteringskrav
- 02
Gjennomgang
Materialer, skjøt og omkringliggende detaljer
- 03
Verktøy
Horn, støtte og delposisjon vurdert
- 04
Sammenføy
Vibrasjon og kraft påført ved grensesnittet
- 05
Prøve
Montasjer vurdert mot avtalte kriterier
- 06
Produksjon
Omfang for seriesammenføying og dokumentasjon
Prosessinnstillinger, inspeksjon og akseptkrav defineres etter prosjektet.
Slik skapes skjøten
Energien må nådet tiltenkte grensesnittet.
Ultralydvibrasjon ledes gjennom komponentene og omdannes til varme ved skjøtegrensesnittet. Skjøten avhenger av materialpar, deldesign, energibane og riktig støtte under sveisesyklusen.
Energibane
Ledet gjennom komponenten til skjøten
Kontakt
Kontaktflater posisjonert som utformet
Støtte
Montasjen holdt mot den påførte belastningen
Lokal sammenføying
Varme generert ved det tiltenkte grensesnittet
Skjøtens faktiske ytelse må fastslås gjennom den avtalte prøve- og akseptruten.
Materialene må vurderes som et par
Ikke anta at to termoplasterlar seg sveise sammen.
Identifiser materialet i begge komponentene, inkludert eksakte kvaliteter der de er kjent. Egnetheten avhenger av den konkrete kombinasjonen, deldesignet, skjøtegeometrien og produksjonstilstanden.
Øvre komponent
Materiale og kvalitet
Nedre komponent
Materiale og kvalitet
Grensesnittstilstand
Overflate- og støpekvalitet
Delgeometri
Avstand og bane til skjøten
Bruksområde
Belastnings- og driftsforhold
Materialnavn alene er ikke tilstrekkelig til å garantere kompatibilitet eller skjøteytelse.
Verktøy- og monteringssekvens
Det som er innikapslingen, betyr noe.
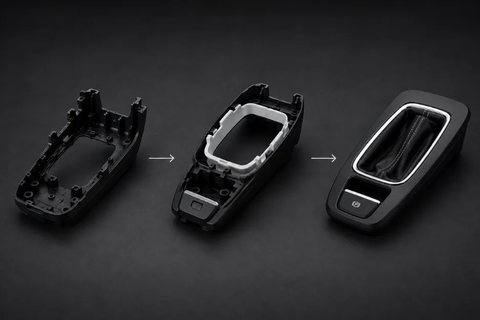
Ta med innlegg, pakninger, elektroniske komponenter og andre elementer som er til stede når huset sammenføyes. Plasseringen og sensitiviteten deres bidrar til å definere den foreslåtte monteringssekvensen.
- 01
Posisjoner
Begge støpte komponenter posisjonert
- 02
Støtte
Fikstur støtter skjøteområdet
- 03
Beskytt
Sensitivt innhold vurdert
- 04
Sammenføy
Sveising skjer ved det definerte grensesnittet
Definer det påkrevde resultatet
Godkjenning gjelderden ferdige monteringen.
Skjøtaksept
Angi påkrevd skjøtestyrke, dimensjonskontroller, utseendekriterier og eventuelle funksjonskrav. Inspeksjonsomfanget avtales for prosjektet.
- Krav til skjøtestyrke
- Kritiske mål
- Kriterier for synlig overflate
- Funksjonelle montasjekontroller
Kapslingsbeskyttelse
Ultralydsveising alene fastsetter ikke en IP-klasse. Krav til vann- eller støvbeskyttelse gjelder hele kapslingen og forholdene ved endelig montering.
- Hus og deksel
- Sveiset skjøt
- Åpninger og grensesnitt
- Pakninger, innlegg og festemateriell
Ethvert krav til tetthet eller IP-klasse må verifiseres på den ferdige kapslingen under angitte forhold.
Støping, sammenføying og montering
Planlegg helekomponenten før produksjon.
Ultralydsveising kan vurderes sammen med støping, CNC-bearbeiding, skumtetting og montering. Ruten avhenger av komponenten og de avtalte kravene.
Plaststøping
Begge komponentene produsert etter godkjent design.
CNC-bearbeiding
Etterbehandling der avtalt geometri krever det.
FIPFG-tetting
Separat tetningsoperasjon der det er hensiktsmessig.
Ultralydsveising
Komponentene sammenføyd ved det utformede grensesnittet.
Montering og pakking
Endelig ferdigstillelse innenfor avtalt omfang.
Hva sendes inn for vurdering
Start med begge deler,materialer og skjøtkrav.
Del- og materialdata
- 2D-tegninger og 3D-modeller av begge delene
- Materiale og kvalitet for hver komponent
- Hele skjøten og kontaktflatene
- Kritiske mål og synlige flater
- Innlegg, pakninger og interne komponenter
Prosjektkrav
- Tiltenkt funksjon og laster
- Forventet årlig volum
- Påkrevd skjøtestyrke
- Mål for tetthet eller kapsling
- Omfang for inspeksjon, montering og emballering
- ISO 9001
- ISO 14001
- AQAP 2110
Ultralydsveisingspørsmål
Ultralydvibrasjon ledes gjennom komponentene og omdannes til lokal varme ved det utformede skjøtegrensesnittet. Delene posisjoneres og støttes av verktøy mens skjøten dannes. Egnet prosessrute avhenger av materialer, skjøtgeometri, energibane og montering.
Oppgi tegninger og 3D-modeller av begge delene, eksakte materialkvaliteter der de er kjent, kontaktflater, tiltenkt sveisedetalj, kritiske mål og monteringskrav. Ta med eventuelle innlegg, pakninger, elektronikk eller andre interne komponenter.
En tett eller beskyttet kapsling kan være et prosjektkrav, men sveising alene fastsetter ikke en IP-klasse. Hele huset, den sveisede skjøten, åpninger, pakninger, innlegg og endelige monteringsforhold må vurderes, og det påkrevde resultatet må verifiseres under angitte forhold.
Der det er egnet og inkludert i avtalt prosjektomfang, kan ruten omfatte sprøytestøping, CNC-bearbeiding, FIPFG-tetting, ultralydsveising, endelig montering og emballering. Hele rekkefølgen bør fastlegges under den innledende gjennomgangen.
Har du en termoplastmontasje i tankene?
Send begge delene og skjøtekravene.
Del tegninger av begge komponentene, materialkvaliteter, forventet mengde og påkrevd skjøtestyrke eller tetthet. Ta med innlegg, pakninger, elektronikk og den fullstendige monteringsspesifikasjonen.