Ultralydssvejsning af termoplastiske dele
Saml delene.Styr samlingsfladen.
Ultralydssammenføjning gennemgås som en del af det samlede forløb for støbning og montering — herunder materialekombination, samlingsgeometri, understøtning, monteringsrækkefølge og godkendelseskriterier.
- Termoplastisk sammenføjningStøbte komponenter og kabinetter
- SamlingsdesignMaterialer og geometri gennemgået sammen
- MonteringsrækkefølgeIndlæg, pakninger og komponenter medtaget
- GodkendelseskriterierSpecificeret for den færdige montering
Svejsningen er en del af komponentdesignet
Design begge dele ogsamlingsfladen sammen.
Ultralydssvejsning afhænger af den samlede montering. Materialer, kontaktflader, samlingsdetaljer, vægunderstøtning, adgang og de komponenter, der er til stede under svejsningen, skal gennemgås som ét system.
Materialepar
Præcise kvaliteter, hvor de er kendt
Samlingsgeometri
Kontaktflader og svejseelement
Komponentstøtte
Stabil placering under samling
Monteringsindhold
Indsatser, pakninger og elektronik
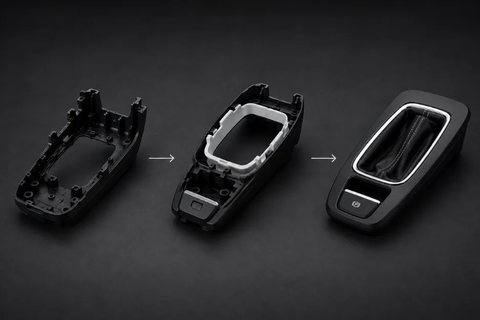
Svejseegnetheden bekræftes for den konkrete materialekombination, delgeometri og værktøjskoncept.
Design af den svejste samling
Tegningen skal definerehele samlingsfladen.
Angiv begge komponenter, og identificér de karakteristika, der afgør, om den samlede forbindelse er acceptabel.
Kontaktflader
Vis hele kontakt- og samlingsområdet.
Svejsedetalje
Definér geometrien, der er beregnet til at koncentrere energien.
Væg- & flangeunderstøtning
Understøt samlingen under svejsecyklussen.
Værktøjsadgang
Sørg for adgang til hornet og fiksturet.
Komponentplacering
Kontrollér justeringen mellem begge komponenter.
Nærliggende elementer
Identificér indsatser, pakninger og følsomme dele.
En svejseproces kan ikke kompensere for uforenelige materialer eller en samling, der ikke er designet til det krævede resultat.
Et kontrolleret samlingsforløb
Fra komponentdata til godkendt montage.
- 01
Definer
Funktion, belastning og monteringskrav
- 02
Gennemgang
Materialer, samling og omkringliggende elementer
- 03
Værktøj
Horn, understøtning og komponentplacering overvejet
- 04
Saml
Vibration og kraft påført ved samlingsfladen
- 05
Prøv
Montager vurderet ud fra aftalte kriterier
- 06
Producér
Seriesamling og dokumentationsomfang
Procesindstillinger, inspektion og acceptkrav defineres i henhold til projektet.
Sådan skabes samlingen
Energien skal nåden tilsigtede samlingsflade.
Ultralydsvibration ledes gennem komponenterne og omdannes til varme ved samlingsfladen. Samlingen afhænger af materialekombination, deldesign, energivej og korrekt understøtning under svejsecyklussen.
Energivej
Ledes gennem komponenten til samlingen
Kontakt
Kontaktflader positioneret som designet
Understøtning
Montagen holdes fast mod den påførte belastning
Lokal samling
Varme genereret ved den tilsigtede grænseflade
Den faktiske samlingsydelse skal fastlægges gennem det aftalte prøve- og godkendelsesforløb.
Materialer skal gennemgås parvis
Antag ikke, at to termoplaster kan svejses.
Identificér materialet i begge komponenter, herunder de præcise materialekvaliteter, hvor de er kendt. Egnetheden afhænger af den specifikke kombination, komponentdesign, samlingsgeometri og produktionstilstand.
Øvre komponent
Materiale og kvalitet
Nederste komponent
Materiale og kvalitet
Grænsefladetilstand
Overflade- og støbekvalitet
Komponentgeometri
Afstand og vej til samlingen
Anvendelse
Belastnings- og driftsforhold
Materialenavne alene er ikke tilstrækkelige til at garantere kompatibilitet eller samlingens ydeevne.
Værktøj & monteringsrækkefølge
Det, der er inde ikabinettet, betyder noget.
Inkludér indsatser, pakninger, elektroniske komponenter og andre elementer, der vil være til stede, når kabinettet samles. Deres placering og følsomhed er med til at definere den foreslåede monteringsrækkefølge.
- 01
Placér
Begge støbte komponenter justeres
- 02
Understøtning
Fikstur understøtter samlingsområdet
- 03
Beskyt
Følsomt indhold taget i betragtning
- 04
Saml
Svejsning sker ved den definerede samlingsflade
Definér det krævede resultat
Godkendelse hører tilden færdige montering.
Godkendelse af samling
Angiv den krævede samlingsstyrke, dimensionskontroller, udseendekriterier og eventuelle funktionskrav. Inspektionsomfanget aftales for projektet.
- Krav til samlingsstyrke
- Kritiske mål
- Kriterier for synlig overflade
- Funktionelle monteringskontroller
Kabinetbeskyttelse
Ultralydssvejsning alene fastlægger ikke en IP-klasse. Krav til vand- eller støvbeskyttelse omfatter hele kabinettet og de endelige monteringsforhold.
- Kabinet og dæksel
- Svejset samling
- Åbninger og grænseflader
- Pakninger, indsatser og beslag
Ethvert krav til tæthed eller IP-klasse skal verificeres på det komplette færdige kabinet under specificerede forhold.
Støbning, samling og montering
Planlæg helekomponenten før produktion.
Ultralydssvejsning kan overvejes sammen med støbning, CNC-bearbejdning, skumtætning og montering. Forløbet afhænger af komponenten og de aftalte krav.
Plaststøbning
Begge komponenter produceret efter den godkendte konstruktion.
CNC-bearbejdning
Efterbehandling, hvor den aftalte geometri kræver det.
FIPFG-tætning
Separat tætningsproces, hvor det er relevant.
Ultralydssvejsning
Komponenter samlet ved den designede grænseflade.
Montering og emballering
Afsluttende færdiggørelse inden for det aftalte omfang.
Hvad skal sendes til gennemgang
Start med begge dele,materialer og krav til samlingen.
Emne- og materialedata
- 2D-tegninger og 3D-modeller af begge dele
- Materiale og kvalitet for hver komponent
- Komplet samling og kontaktflader
- Kritiske mål og synlige flader
- Indsatser, pakninger og interne komponenter
Projektkrav
- Tilsigtet funktion og belastninger
- Forventet årlig mængde
- Krævet samlingsstyrke
- Mål for tæthed eller kabinet
- Omfang af inspektion, montering og emballering
- ISO 9001
- ISO 14001
- AQAP 2110
Ultralydssvejsningspørgsmål
Ultralydsvibration ledes gennem komponenterne og omdannes til lokal varme ved den designede samlingsflade. Delene positioneres og understøttes af værktøj, mens samlingen dannes. Den egnede procesrute afhænger af materialerne, samlingsgeometrien, energivejen og monteringen.
Angiv tegninger og 3D-modeller af begge dele, de præcise materialekvaliteter, hvor de er kendt, kontaktflader, det tilsigtede svejseelement, kritiske mål og monteringskrav. Inkludér eventuelle indsatser, pakninger, elektronik eller andre interne komponenter.
Et tæt eller beskyttet kabinet kan være et projektkrav, men svejsning alene fastlægger ikke en IP-klasse. Hele kabinettet, den svejste samling, åbninger, pakninger, indsatser og de endelige monteringsforhold skal tages i betragtning, og det krævede resultat skal verificeres under specificerede forhold.
Hvor det er relevant og indgår i det aftalte projektomfang, kan forløbet omfatte sprøjtestøbning, CNC-bearbejdning, FIPFG-tætning, ultralydssvejsning, endelig montering og emballering. Hele rækkefølgen bør fastlægges under den indledende gennemgang.
Overvejer du en termoplastisk montage?
Send begge dele og kravene til samlingen.
Del tegninger af begge komponenter, materialekvaliteter, forventet mængde og den krævede samlingsstyrke eller tæthed. Inkludér indsatser, pakninger, elektronik og den komplette monteringsspecifikation.