Ultraljudssvetsning av termoplastdelar
Foga delarna.Kontrollera fogytan.
Ultraljudsfogning granskas som en del av hela formsprutnings- och monteringskedjan — inklusive materialkombination, foggeometri, stöd, monteringsordning och godkännandekriterier.
- TermoplastfogningGjutna komponenter och höljen
- FogdesignMaterial och geometri granskas tillsammans
- MonteringsordningInsatser, tätningar och komponenter beaktas
- GodkännandekriterierSpecificerade för den färdiga monteringen
Svetsen är en del av komponentens design
Utforma båda delarnaoch fogytan tillsammans.
Ultraljudssvetsning beror på hela monteringen. Material, anliggningsytor, fogdetaljer, väggstöd, åtkomst och de komponenter som finns med vid svetsningen måste granskas som ett system.
Materialpar
Exakt materialkvalitet om känd
Fogens geometri
Anliggningsytor och svetsdetalj
Detaljstöd
Stabil placering under fogningen
Monteringsinnehåll
Insatser, packningar och elektronik
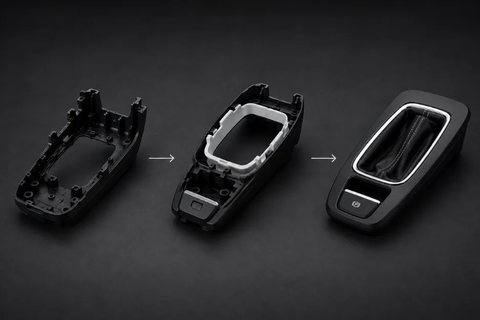
Svetsbarheten bekräftas för den specifika materialkombinationen, detaljens geometri och verktygskoncept.
Konstruktion av den svetsade fogen
Ritningen måste definierahela fogytan.
Tillhandahåll båda komponenterna och identifiera de egenskaper som avgör om den monterade fogen är godkänd.
Anliggningsytor
Visa hela kontakt- och fogningsytan.
Svetsdetalj
Definiera geometrin som är avsedd att koncentrera energin.
Stöd för vägg och fläns
Stötta fogen under svetscykeln.
Verktygsåtkomst
Säkerställ åtkomst för svetshornet och fixturen.
Detaljens placering
Kontrollera inriktningen mellan båda komponenterna.
Närliggande detaljer
Identifiera insatser, packningar och känsliga delar.
En svetsprocess kan inte kompensera för inkompatibla material eller en fog som inte har konstruerats för det önskade resultatet.
En kontrollerad fogningsväg
Från detaljdata till godkänt montage.
- 01
Definiera
Funktion, belastning och monteringskrav
- 02
Granska
Material, fog och omgivande detaljer
- 03
Verktyg
Svetshorn, stöd och detaljplacering beaktas
- 04
Foga
Vibration och kraft appliceras vid fogytan
- 05
Prova
Montage granskas mot överenskomna kriterier
- 06
Producera
Omfattning för seriefogning och dokumentation
Processinställningar, inspektion och godkännandekrav definieras utifrån projektet.
Hur fogen skapas
Energin måste nåden avsedda fogytan.
Ultraljudsvibrationen leds genom komponenterna och omvandlas till värme vid fogytan. Fogen beror på materialkombination, detaljutformning, energiväg och korrekt stöd under svetscykeln.
Energiväg
Leds genom komponenten till fogen
Kontakt
Anliggningsytorna positionerade enligt konstruktionen
Stötta
Montaget hålls emot den applicerade belastningen
Lokal fogning
Värme genereras vid det avsedda gränssnittet
Den faktiska fogens prestanda måste fastställas genom den överenskomna prov- och godkännandeprocessen.
Material måste granskas som ett par
Anta inte att tvåtermoplaster går att svetsa samman.
Identifiera materialet i båda komponenterna, inklusive de exakta materialkvaliteterna där de är kända. Lämpligheten beror på den specifika kombinationen, detaljens konstruktion, fogens geometri och tillverkningsförhållandena.
Övre komponent
Material och kvalitet
Nedre komponent
Material och kvalitet
Gränssnittets skick
Yta och formsprutningskvalitet
Detaljens geometri
Avstånd och väg till fogen
Användning
Belastnings- och driftförhållanden
Enbart materialnamn räcker inte för att garantera kompatibilitet eller fogens prestanda.
Verktyg & monteringssekvens
Vad som finns inutihöljet spelar roll.
Inkludera insatser, packningar, elektronikkomponenter och andra element som finns på plats när höljet fogas samman. Deras placering och känslighet hjälper till att definiera den föreslagna monteringssekvensen.
- 01
Placera
Båda formsprutade komponenterna riktas in
- 02
Stötta
Fixturen stödjer fogområdet
- 03
Skydda
Känsligt innehåll beaktas
- 04
Foga
Svetsningen sker vid den definierade fogytan
Definiera önskat resultat
Godkännande gällerden färdiga monteringen.
Fogens godkännande
Ange önskad fogstyrka, måttkontroller, utseendekriterier och eventuella funktionskrav. Inspektionsomfattningen avtalas för projektet.
- Krav på fogstyrka
- Kritiska mått
- Kriterier för synlig yta
- Funktionella monteringskontroller
Kapslingsskydd
Ultraljudssvetsning i sig ger ingen IP-klassning. Krav på vatten- eller dammskydd gäller hela höljet och förhållandena vid slutmontering.
- Hölje och lock
- Svetsad fog
- Öppningar och gränssnitt
- Packningar, insatser och beslag
Alla krav på täthet eller IP-klassning måste verifieras på det färdiga, kompletta höljet under angivna förhållanden.
Formning, fogning och montering
Planera helakomponenten före produktion.
Ultraljudssvetsning kan övervägas tillsammans med formsprutning, CNC-bearbetning, skumtätning och montering. Vägen beror på komponenten och dess överenskomna krav.
Plastformning
Båda komponenterna tillverkas enligt den godkända konstruktionen.
CNC-bearbetning
Efterbearbetning där den överenskomna geometrin kräver det.
FIPFG-tätning
Separat tätningsoperation där det är lämpligt.
Ultraljudssvetsning
Komponenterna fogas samman vid det konstruerade gränssnittet.
Montering & förpackning
Slutförande inom den överenskomna omfattningen.
Skicka detta för granskning
Utgå från båda delarna,material och fogkrav.
Detalj- & materialdata
- 2D-ritningar och 3D-modeller av båda delarna
- Material och kvalitet för varje komponent
- Kompletta fog- och anliggningsytor
- Kritiska mått och synliga ytor
- Insatser, packningar och interna komponenter
Projektkrav
- Avsedd funktion och laster
- Förväntad årsvolym
- Erforderlig fogstyrka
- Mål för täthet eller hölje
- Omfattning för inspektion, montering och förpackning
- ISO 9001
- ISO 14001
- AQAP 2110
Ultraljudssvetsningfrågor
Ultraljudsvibrationen leds genom komponenterna och omvandlas till lokal värme vid den avsedda fogytan. Delarna positioneras och stöds av verktyg medan fogen bildas. Lämplig processväg beror på material, foggeometri, energiväg och montering.
Tillhandahåll ritningar och 3D-modeller av båda delarna, de exakta materialkvaliteterna där de är kända, anliggningsytor, avsedd svetsdetalj, kritiska mått och monteringskrav. Inkludera eventuella insatser, packningar, elektronik eller andra interna komponenter.
Ett tätt eller skyddat hölje kan vara ett projektkrav, men svetsningen i sig fastställer inte en IP-klassning. Det kompletta höljet, den svetsade fogen, öppningar, packningar, insatser och de slutliga monteringsförhållandena måste beaktas, och det önskade resultatet verifieras under angivna förhållanden.
Där det är lämpligt och ingår i det överenskomna projektomfånget kan kedjan omfatta formsprutning, CNC-bearbetning, FIPFG-tätning, ultraljudssvetsning, slutmontering och förpackning. Hela sekvensen bör fastställas vid den inledande granskningen.
Har du ett termoplastmontage i åtanke?
Skicka båda delarna och kraven på fogen.
Dela ritningar för båda komponenterna, materialkvaliteter, förväntad kvantitet samt önskad fogstyrka eller täthet. Inkludera insatser, packningar, elektronik och den fullständiga monteringsspecifikationen.