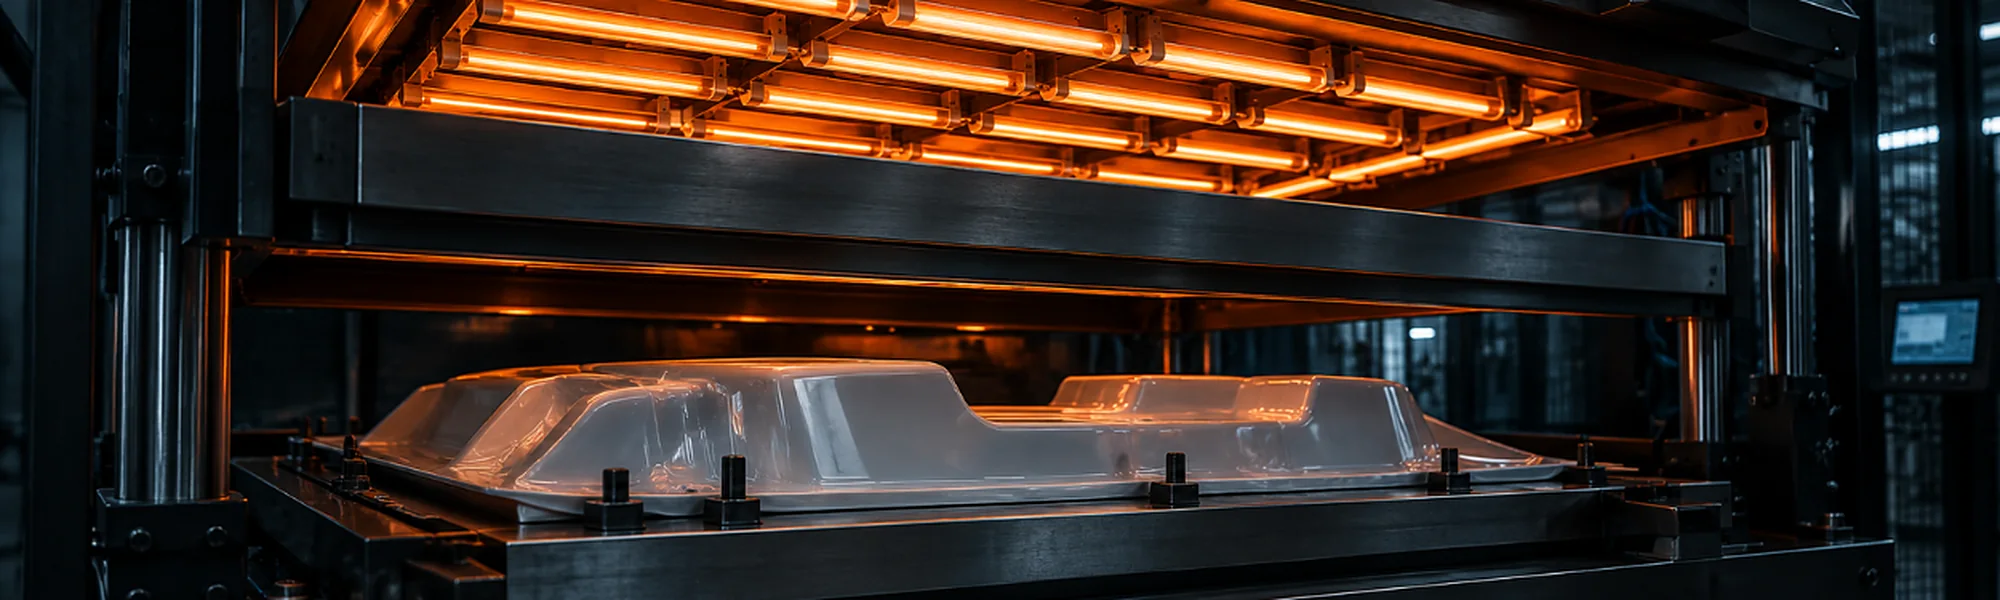
Vakuumformning av plastskiva
Forma skivan.Putsa detaljen.
Kundanpassade kåpor, paneler och kapslingar termoformade ur tjockgodsiga skivor av ABS, PC, PMMA och andra projektgodkända termoplaster — med egen CNC-trimning, efterbearbetning och montering.
- ABS-, PC- & PMMA-skivaTjockgodsiga kåpor, paneler och kapslingar
- Formad med vakuumUppvärmd skiva dras mot formen
- CNC-trimning i husetKanter, urtag och fästpunkter
- En samlad processVerktyg, formning och efterbehandling
Rätt väg för detaljen
Granska skiva, verktyg ochgeometri tillsammans.
Vakuumformning, en termoformningsmetod, börjar med en platt termoplastskiva och en definierad form. Detaljens djup, radier, formsläpp, material, ytfinish och putskrav måste betraktas som en samlad tillverkningsväg.
Storlek & djup
Definiera det formade omfånget
Formsläpp & lossning
Planera uttagning ur verktyget
Radier & övergångar
Undvik abrupta geometriförändringar
Skiva & ytbehandling
Ange kvalitet, färg och yta
En generell maskinstorlek fastställer inte genomförbarheten för en specifik konstruktion.
Vakuumformningsprocessen
Från platt skiva till putsad komponent.
- 01
Definiera
Funktion, mått och ytbehandling
- 02
Granska
Geometri, skiva och produktionsantal
- 03
Verktyg
Verktygskoncept förberett för detaljen
- 04
Värm & forma
Skiva formad över verktyget med vakuum
- 05
Kylning & lossning
Formad detalj tas ur verktyget
- 06
Putsning & finish
Kanter, öppningar och efterföljande operationer
Verktygs- och processkrav definieras utifrån geometri, material och projektets omfattning.
Design för vakuumformning
Formningsriktningenstyr konstruktionen.
Hela ytan skapas av en enda skiva, så geometrin måste stödja formning, formsläpp och det önskade slutresultatet.
Formningsdjup
Granska djupet mot ytan och materialet.
Formsläppvinklar
Låt detaljen lossna från verktyget.
Radier & hörn
Använd övergångar som är lämpade för skivformning.
Godsfördelning
Ta hänsyn till hur skivan sträcks över detaljen.
Putslinje
Definiera den slutliga kanten och referensytorna.
Underskärning & detaljer
Identifiera geometri som kräver en separat lösning.
Godsfördelning, detaljåtergivning och dimensionella resultat beror på den specifika geometrin, skivan och verktygskonceptet.
Formning och putsning
Den formade detaljen är baradet första steget.
Efter formning och kylning lossas komponenten och putsas till den överenskomna konturen. Öppningar, urtag och monteringsdetaljer inkluderas enligt projektet.
1. Värm skivan
2. Forma över verktyget
3. Kyl & lossa
4. Putsa detaljen
Putskrav och referenspunkter måste anges på ritningen.
Verktyg & produktionsgranskning
Verktyget måste matcha detaljenoch volymen.
Verktygskraven beror på geometri, material, ytfinish och förväntad produktionsvolym. Befintliga verktyg, prototyper och nya produktionsverktyg måste granskas mot den avsedda tillverkningsvägen.
Verktygsyta
Stöder det önskade formade utseendet
Vakuumväg
Definierad för geometrin
Lossning av detaljen
Formsläpp och verktygsåtkomst beaktas
Produktionsomfattning
Antal och upprepningskrav överenskomna
Skivmaterial & yta
Specificera materialet somen del av resultatet.
Ange föreslaget skivmaterial och exakt kvalitet där den är känd. Formbarhet, utseende, driftmiljö och eventuell efterföljande ytbehandling måste granskas tillsammans.
Materialkvalitet
Ange den specificerade skivan för termoformning.
Färg & struktur
Definiera förväntningarna på synliga ytor.
Driftmiljö
Beskriv temperatur, kemikalier, rengöring och exponering.
Efterföljande ytbehandling
Ange krav på metallisering, beläggning eller montering.
Material som ABS, PC eller PMMA kan övervägas där det är lämpligt, men kvalitet och projektkompatibilitet måste bekräftas.
Från formad skiva till färdig komponent
Planera varje steginnan verktygsbygget.
En vakuumformad komponent kan kräva putsning, CNC-bearbetning, ytbehandling, tätning eller montering. Ange hela omfattningen redan vid förfrågan så att gränssnitten kan granskas tillsammans.
Vakuumformning
Termoplastskiva formad över den godkända formen.
Putsning & CNC
Slutliga kanter, öppningar och monteringsdetaljer.
Ytbehandling
Vald ytbehandling bedöms tillsammans med skivmaterialet.
Tätning & fogning
FIPFG eller fogningsmetod där det är lämpligt.
Montering & förpackning
Slutförande inom överenskommet projektomfång.
Typiska tillämpningar
Vakuumformning på kontraktför kåpor, paneler och höljen.
Vesimentor erbjuder vakuumformning och termoformning av plastskiva som kontraktstillverkning i Pärnu, Estland, för industrikunder i Norden och övriga Europa. Detaljerna formas ur en enda termoplastskiva och färdigställs med CNC-trimning.
Vakuumformade detaljer levereras till sanitetsindustrin och till elektroniktillverkare.
Kåpor & huvar
Utrustnings- och maskinkåpor trimmade till överenskommen kontur.
Paneler & fronter
Synliga paneler med specificerad färg, struktur och yta.
Höljen & kapslingsskal
Formade skal med urtag och monteringsdetaljer för montering.
Detaljer för metallisering
Formade detaljer som går vidare till vakuummetallisering där en reflekterande yta krävs.
Dessa detaljtyper är typiska för processen. Lämpligheten för en specifik konstruktion bekräftas i projektgranskningen.
Skicka detta för granskning
Börja med detaljens mått, skivan och de färdiga kraven.
Detalj- & materialdata
- 2D-ritning och 3D-modell
- Yttermått och formningsdjup
- Föreslaget skivmaterial och kvalitet
- Kritiska ytor och putslinje
- Anslutande delar och monteringsdetaljer
Projektkrav
- Avsedd användning och miljö
- Förväntad årsvolym
- Färg, struktur och utseende
- Öppningar och bearbetningsomfattning
- Ytbehandling, montering och förpackning
ISO 9001|ISO 14001|AQAP 2110
VakuumformningFrågor
En termoplastskiva värms upp och dras mot ett verktyg med vakuum. Efter formning och kylning lossas komponenten och putsas till den överenskomna konturen. Exakt verktyg och processväg beror på detaljens geometri, material och projektets omfattning.
Lämpligheten beror på det totala fotavtrycket, formningsdjupet, formsläppet, radierna, övergångarna, putslinjen, skivmaterialet och verktygskonceptet. Underskärningar och andra svåra detaljer måste identifieras så att en lämplig lösning kan granskas.
Efter formningen genomgår detaljerna egen CNC-trimning och efterbearbetning för att uppnå överenskommen kontur, urtag, öppningar och fästpunkter. Trimlinjer, referensytor och toleranser fastställs mot ritningen.
Där det är lämpligt och ingår i det överenskomna projektomfånget kan efterföljande steg omfatta CNC-bearbetning, vakuummetallisering, tätning, fogning, montering och förpackning. Dessa krav bör identifieras redan vid den inledande granskningen.
Vakuumformning är en termoformningsmetod där en uppvärmd termoplastskiva dras mot en form med hjälp av vakuum. Hos Vesimentor avser båda begreppen samma tjänst: verktyg, formning, CNC-trimning och eventuell överenskommen ytbehandling eller montering.
Ja. Vesimentor är en plasttillverkare i Pärnu, Estland, och formar kundspecifika kåpor, paneler och höljen på beställning. Industrikunder i Estland, Norden och övriga Europa kan skicka en ritning eller 3D-modell, föreslaget skivmaterial och förväntad kvantitet för en genomförbarhetsgranskning och offert.
Tjockgodsiga termoplastskivor som ABS, PC och PMMA (inklusive klara, infärgade eller strukturerade kvaliteter) bedöms utifrån applikationen. Största format, formningsdjup och godstjocklek beror på dragförhållande, släppningsvinklar och skivkvalitet — skicka 2D-ritning och 3D-modell för genomförbarhetsgranskning enligt ISO 9001, ISO 14001 och AQAP 2110.
Har du en kåpa, panel eller hölje i åtanke?
Skicka ritningen och kraven på skivan.
Dela yttermått, formningsdjup, föreslaget material, förväntat antal och önskad ytbehandling. Ange eventuella krav på putsning, bearbetning, metallisering, tätning eller montering.